Finitura superficiale: satinatura, lucidatura e micropallinatura
Le Saldature
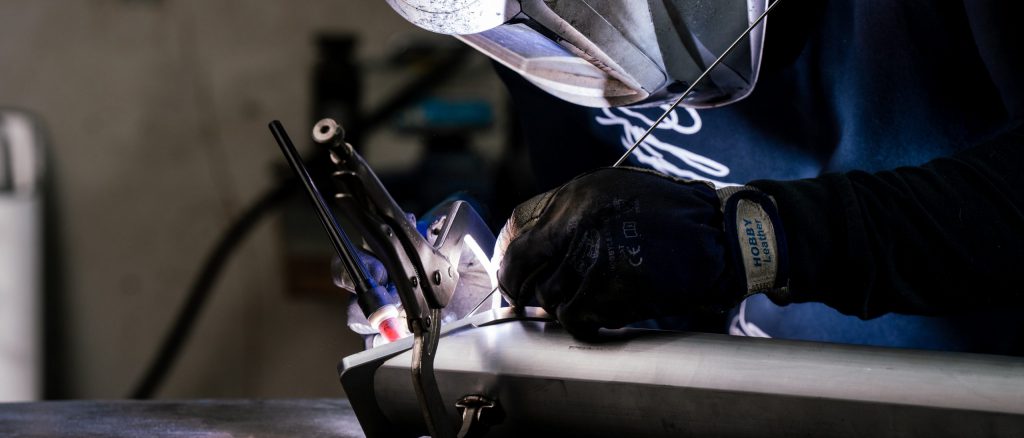
Saldatura Tig alluminio
La saldatura TIG è una tecnica che prevede l’utilizzo di un elettrodo infusibile di tungsteno, protetto da un gas inerte, con o senza metallo di apporto. È uno dei metodi più diffusi in quanto garantisce un’altissima qualità dei giunti.
Saldatura tig inox
La saldatura MIG è un tipo di saldatura ad arco. Per scaldare i metalli e permettere la saldatura, sfrutta la potenza sprigionata da un arco elettrico che scocca tra l’elettrodo (detto materiale d’apporto) e il metallo da saldare. È anche un tipo di saldatura a filo continuo.
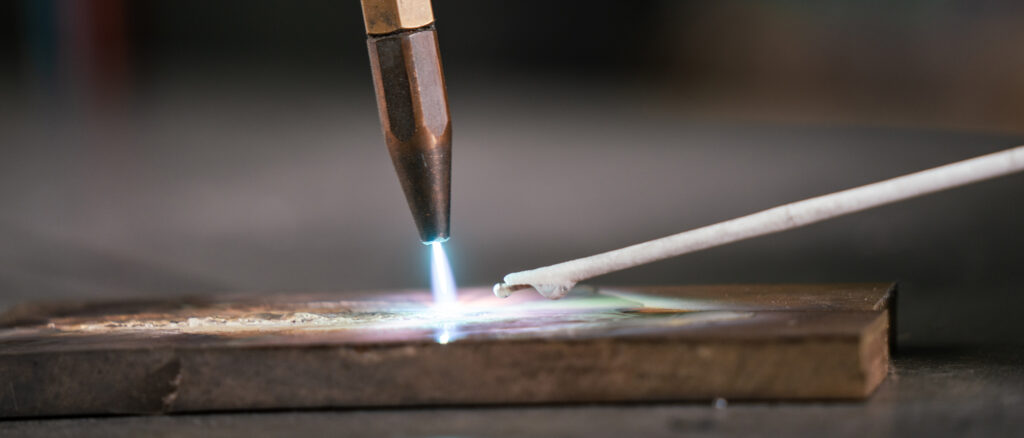
saldatura CASTOLINE
Il castolin è adatto per saldare raccordi e condotti in acciaio inossidabile e strumenti di precisione.
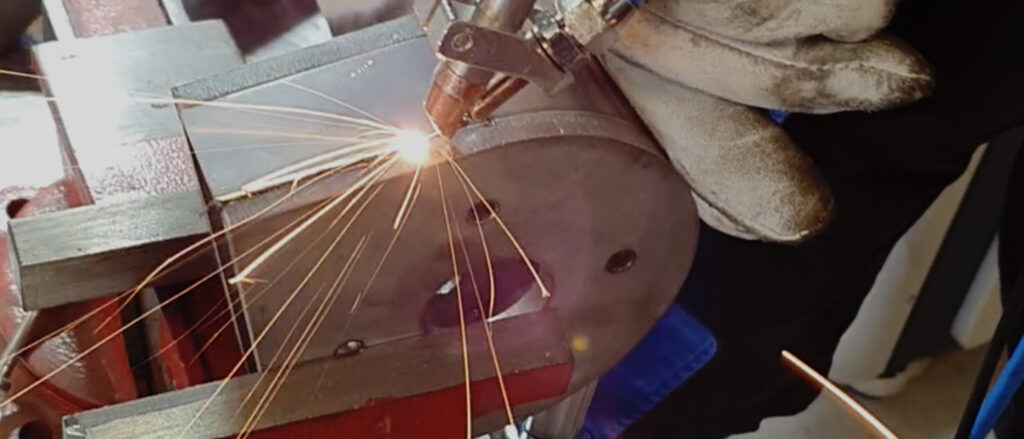
Saldatura laser
Nel processo di saldatura laser, un fascio di luce estremamente concentrato viene focalizzato sulla cavità tra i materiali da unire. Il potente raggio laser liquefà i materiali in corrispondenza dei cordoni e li fonde formando un giunto. Grazie all’utilizzo di una fonte di calore così altamente concentrata, la saldatura laser con materiali sottili può essere eseguita a velocità elevate. Nei materiali più spessi, la saldatura laser può produrre saldature profonde e strette.
Finiture speciali
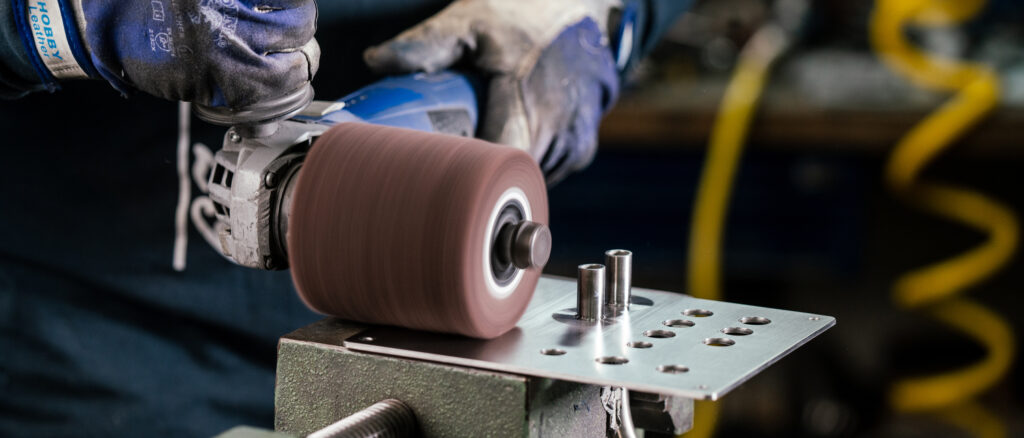
Satinatura
La satinatura è una lavorazione della superficie che consente di ottenere una finitura liscia ma opaca del metallo. Questa finitura permette di mascherare eventuali difetti superficiali del materiale ed elimina al contempo quelli lasciati da altre lavorazioni meccaniche.
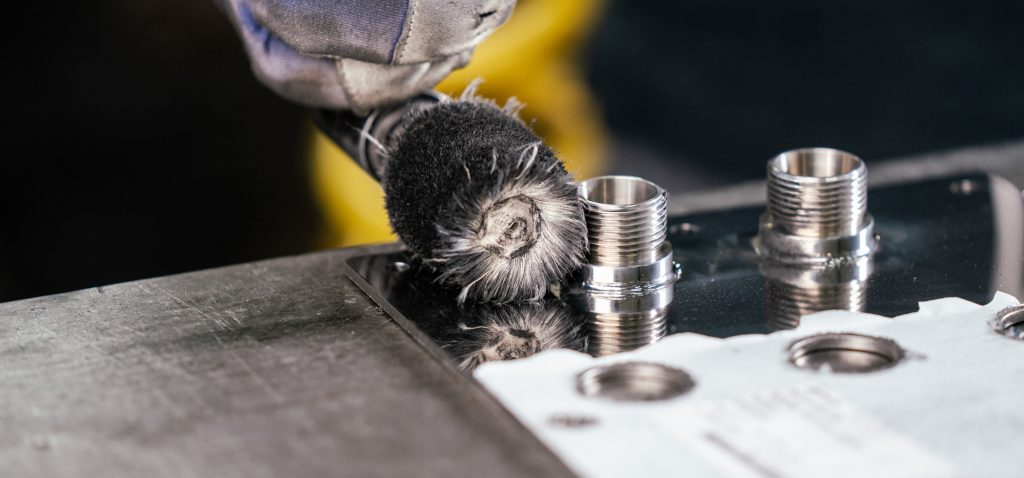
Lucidatura
Lo scopo del lucidare a specchio un metallo è quello di eliminare le microscopiche impurità ed irregolarità presenti sulla superficie e rendere perfetto il metallo. Si dice lucidare a specchio perché, al termine della lucidatura, il metallo riflette la luce in modo uniforme.
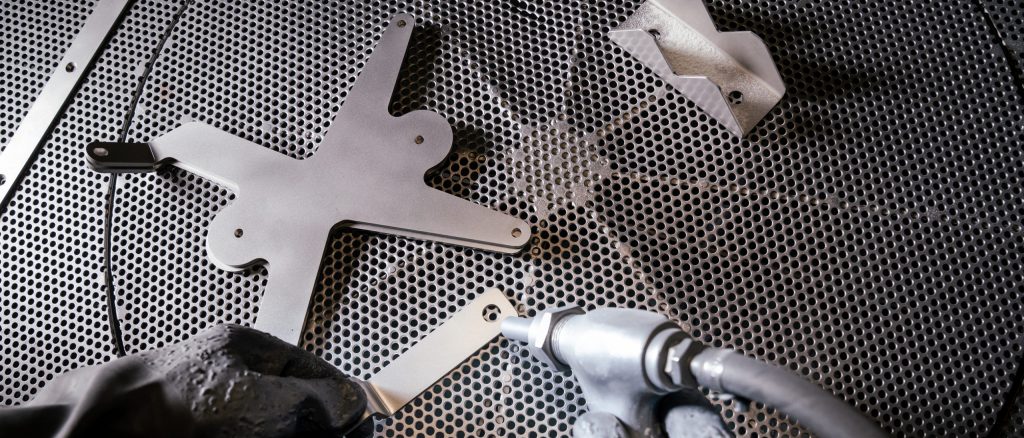
MACROPALLINATURA
E’ un trattamento superficiale, realizzato su componenti meccanici e con l’obiettivo di migliorarne le prestazioni durante sollecitazioni, oppure come finitura a se stante, soprattutto per le superfici in acciaio inox. Viene effettuato per rendere omogenea la superficie, creando così una minima asperità superficiale.